
 Máy Trộn Bê Tông – Chính Hãng, Đầy Đủ CO/CQ | Lạc Hồng


 Thiết bị nâng hạ


 Máy làm nền móng


 Máy phát điện


 Máy bơm nước


 Máy cắt uốn sắt xây dựng


 Phụ kiện


 Máy hàn
Chưa có sản phẩm trong giỏ hàng.
 Trang chủ
 Giảm giá
Kinh nghiệm hay
Cách uốn sắt hộp không bị móp chuẩn thợ lành nghề: Mẹo làm đúng ngay từ đầu
🎧
Nghe bài viết — Giọng đọc AI
Không gì gây bực mình hơn khi vừa uốn xong một đoạn sắt hộp mà mặt cắt lại bị móp, méo, mất thẩm mỹ lẫn độ bền. Cách uốn sắt hộp không bị móp không chỉ nằm ở tay nghề, mà theo thống kê kỹ thuật, tới 60–70% lỗi hình học xảy ra do không dùng lõi hoặc khuôn phù hợp trong các xưởng uốn không kiểm soát chặt quy trình. Với hướng dẫn đúng kỹ thuật và lựa chọn dụng cụ chuẩn thợ, bạn sẽ dễ dàng đạt độ cong đẹp, không biến dạng – kể cả với ống mỏng như 20x20mm dày 0.8mm.
Vì sao sắt hộp bị móp khi uốn?
Hiểu nguyên nhân gốc rễ là bước đầu tiên để thực hiện cách uốn sắt hộp không bị móp một cách bài bản và hiệu quả.
Trước khi áp dụng cách uốn sắt hộp không bị móp, bạn cần hiểu nguyên nhân gốc rễ để có giải pháp đúng.
Sắt hộp bị móp khi uốn chủ yếu do mất ổn định cục bộ ở thành ống chịu nén, đặc biệt với loại nhỏ như 20x20mm, dày dưới 1.5mm.
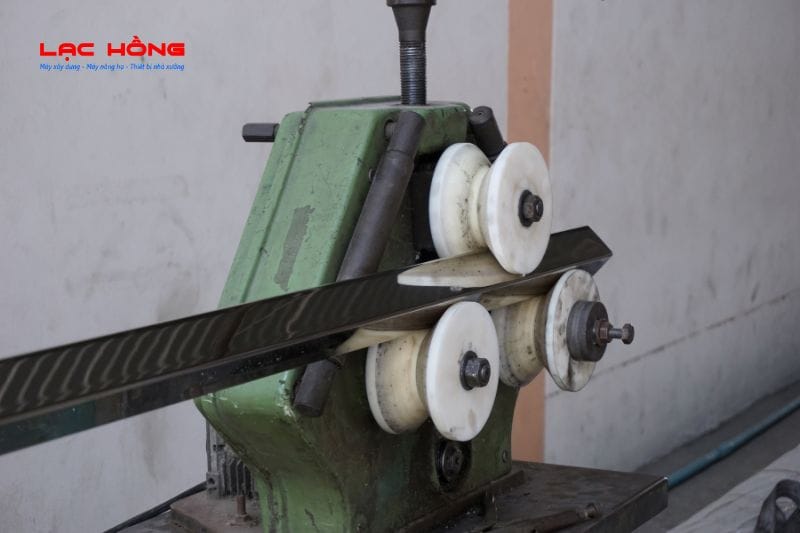
Hiện tượng này xảy ra khi lực nén tại mặt trong của góc uốn vượt quá khả năng chịu đựng của thành ống mỏng, khiến vật liệu bị sụp vào trong. Trong khi đó, mặt ngoài bị kéo giãn dẫn đến méo thiết diện và giảm độ dày thành ống.
Tỷ lệ giữa kích thước ống và độ dày (D/t) quá lớn, ví dụ D/t ≈ 16, làm giảm đáng kể độ cứng thành ống. Ngoài ra, nếu bán kính uốn nhỏ hơn 2D mà không có lõi đỡ bên trong (mandrel), vật liệu sẽ dễ nhăn, gãy hoặc móp.
Sử dụng dụng cụ không khớp kích thước hoặc thiếu lõi uốn là lỗi kỹ thuật phổ biến. Khuôn rộng quá mức tạo điều kiện cho ống bị bẹp. Tốc độ uốn quá nhanh hoặc đặt đường hàn sai vị trí cũng gây ra biến dạng không đều.
Với thợ thủ công, mẹo như nhồi cát ướt hoặc đóng băng nước bên trong ống giúp giữ nguyên hình. Trong khi đó, nhà sản xuất dùng máy uốn CNC có mandrel và wiper die để đảm bảo độ chính xác.
Tóm lại, hiểu rõ cơ học lực nén–kéo, tuân thủ bán kính tối thiểu và chọn đúng dụng cụ là điều kiện bắt buộc để tránh móp khi uốn sắt hộp mỏng.
Chuẩn bị trước khi uốn – Bước quan trọng nhất
Để đảm bảo cách uốn sắt hộp không bị móp, bước chuẩn bị đóng vai trò quyết định đến chất lượng và độ chính xác của thành phẩm.
Trước tiên, cần kiểm tra kỹ thông số vật liệu như độ dày thành ống và tỷ lệ giữa đường kính và độ dày — yếu tố then chốt để xác định mức độ dễ bị biến dạng khi uốn. Đường kính uốn càng nhỏ thì nguy cơ móp càng cao, vì vậy nên chọn bán kính cong phù hợp với kích thước và độ dày sắt hộp.
Tiếp theo, sử dụng các dụng cụ hỗ trợ đúng cách để giữ nguyên hình dạng trong quá trình uốn:
- Lò xo chèn bên trong ống giúp giảm nguy cơ móp méo.
- Lõi cát tạo sự chắc chắn bên trong ống khi uốn nguội.
- Khuôn uốn bằng gang hoặc thép đảm bảo định hình chuẩn theo bán kính mong muốn.
Với những đoạn uốn gắt hoặc vật liệu dày, cần làm nóng sơ bộ sắt hộp đến 800–1100°C để tăng độ dẻo, giúp uốn dễ hơn mà không gây nứt gãy.
Cuối cùng, hiểu rõ sự khác biệt giữa thợ tại nhà và xưởng chuyên nghiệp là yếu tố giúp chọn đúng phương pháp:
- Tại nhà: uốn nguội, thiết bị đơn giản, phù hợp với ống nhỏ.
- Tại xưởng: dùng máy uốn thủy lực hoặc CNC, năng suất cao và kiểm soát chính xác.
Chuẩn bị đúng từ đầu giúp bạn không chỉ uốn đẹp mà còn tiết kiệm công sức sửa chữa và đảm bảo độ bền kết cấu.
Cách uốn sắt hộp không bị móp – Từng bước chuẩn thợ
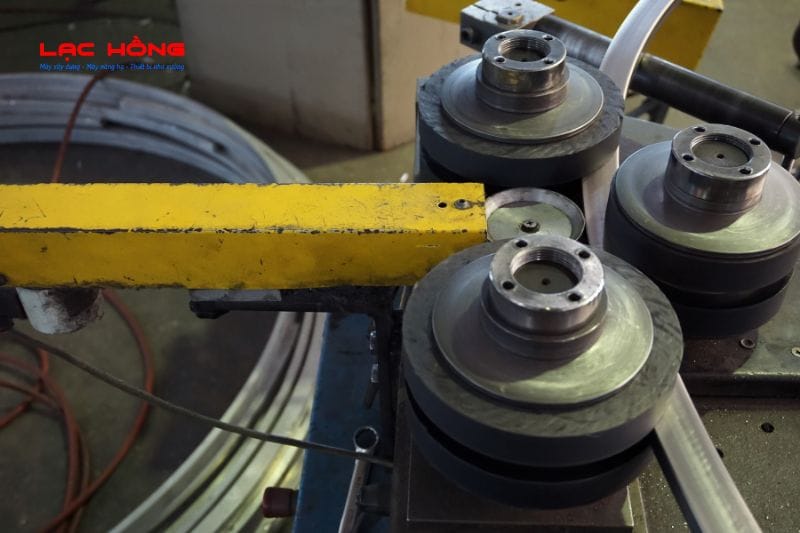
Để uốn sắt hộp không bị móp theo đúng chuẩn thợ lành nghề, bạn cần chèn cát khô bên trong ống để giữ áp suất và tránh biến dạng khi uốn.
- Chuẩn bị lõi cát:
Dùng cát xây dựng mịn, khô hoàn toàn, không lẫn sỏi. Bịt kín một đầu ống, đổ cát thật chặt bằng cách gõ đều, sau đó bịt kín đầu còn lại. Tuyệt đối không dùng cát ướt vì hơi nước có thể gây nổ khi nung nóng.
- Cố định và lắp dưỡng uốn:
Chọn puly hoặc dưỡng uốn có rãnh vuông đúng với kích thước sắt hộp. Kẹp ống vào ê-tô có lót cao su để tránh trầy bề mặt.
- Gia nhiệt nếu cần uốn gấp:
Với góc cong nhỏ, dùng đèn khò nung đỏ đoạn uốn. Nhiệt giúp thép dẻo hơn, còn lõi cát giúp phân tán lực đều, ngăn thành ống bị bẹp. Với cung lớn, có thể uốn nguội bằng lực tay.
- Uốn từ từ:
Lồng ống tuýp vào đầu còn lại để tăng lực đòn bẩy. Kéo chậm, đều tay theo hướng dưỡng uốn. Không giật cục để tránh nứt gãy.
- Kiểm tra và hoàn thiện:
Đổ cát ra, dùng búa cao su gõ nhẹ phần bị phồng để chỉnh phẳng. Không dùng búa sắt vì dễ làm móp mặt ống.
Tip chuyên nghiệp:
Sắt hộp mỏng (<1.2mm) dễ bị nhăn khi uốn nguội – hãy dùng khuôn ôm sâu hoặc máy có lõi Mandrel. Và luôn nhớ: uốn hơi quá một chút để bù cho độ bật lại của thép sau khi nhả lực.
Dụng cụ và kỹ thuật giúp uốn sắt đẹp chuẩn nghề
Để uốn sắt hộp không bị móp, bạn cần dùng đúng dụng cụ và tuân thủ kỹ thuật chuẩn thợ.
Dưới đây là 4 nhóm công cụ hiệu quả:
- Máy uốn sắt có lõi: Được đánh giá cao nhất nhờ lõi đỡ bên trong ngăn sắt bị móp hay nhăn – lựa chọn tối ưu cho thợ chuyên nghiệp.
- Máy uốn sắt thủy lực (3T): Phù hợp uốn sắt hộp dày. Để tránh biến dạng, cần dùng khuôn ôm sát và kỹ thuật nhồi cát.
- Máy uốn sắt điện cơ 3 trục: Thích hợp uốn cong lớn như mái vòm. Uốn chậm qua nhiều lượt, giúp sắt giữ nguyên dáng.
- Khuôn uốn chuyên dụng: Phải có rãnh ôm sát ba mặt thanh sắt để ngăn phình méo khi chịu lực nén.
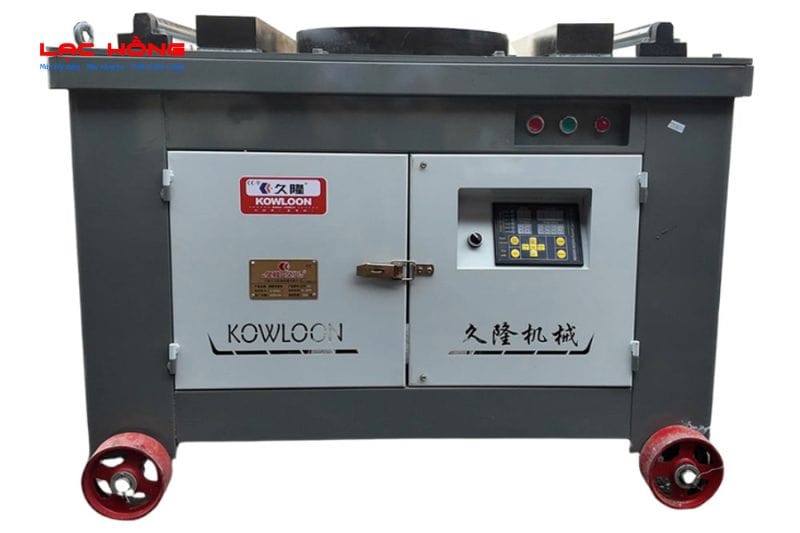
→ Xem thêm: Top Máy uốn sắt xây dựng, máy bẻ sắt thủy lực giá rẻ nhất 2026
Các kỹ thuật hỗ trợ nên dùng kèm:
- Bôi trơn: Dùng dầu nhớt pha mỡ bò để giảm ma sát khi uốn.
- Nhồi cát: Nhét cát mịn và bịt kín hai đầu giúp thành sắt không bị sụp vào.
- Uốn nhiều giai đoạn: Uốn từ từ thay vì ép một lần giúp kim loại không bị rạn nứt.
- Hàn sau uốn: Chỉ cần khi tăng cường chịu lực. Nếu uốn đúng kỹ thuật, thường không cần hàn.
Tùy vào quy mô thi công:
- DIY/thợ nhỏ lẻ: Dùng vam tay, tận dụng khuôn tự chế, kết hợp nhồi cát + khò nhiệt.
- Xưởng chuyên nghiệp: Đầu tư máy CNC, máy thủy lực chuẩn có lõi, tối ưu tốc độ và độ chính xác.
Bảo dưỡng và kiểm tra sau khi uốn sắt
Sau khi thực hiện cách uốn sắt hộp không bị móp đúng quy trình, bước kiểm tra và bảo dưỡng giúp đảm bảo độ bền lâu dài của kết cấu thép.
Để đảm bảo kết quả uốn đạt chuẩn và bền lâu, bạn cần kiểm tra và bảo dưỡng sắt hộp ngay sau khi uốn theo quy trình kỹ thuật.
Làm sạch và kiểm tra:
Sau khi uốn, loại bỏ cát bằng cách dựng nghiêng ống và gõ nhẹ bằng búa cao su. Với dầu mỡ, dùng xăng thơm hoặc acetone lau sạch, tránh axit mạnh nếu là sắt mạ kẽm. Kiểm tra độ móp, phình bằng thước kẹp và ê-ke: nếu có khe hở giữa thước và mặt sắt, dùng thước lá đo chính xác độ biến dạng.
Đánh giá theo tiêu chuẩn:
Đối chiếu kết quả đo với tiêu chuẩn TCVN như TCVN 4473:1987 (độ méo dưới 2–3%) và TCVN 9366-2:2012 (không có vết nứt/lõm lớn). Góc uốn cần sai số trong ±1 độ với chi tiết cơ khí. Những yếu tố này quyết định độ an toàn và độ bền của chi tiết uốn trong môi trường công trình thực tế.
Xử lý chống rỉ và bảo dưỡng định kỳ:
Làm sạch rỉ bằng giấy nhám, sơn lót ngay sau đó và hoàn thiện bằng 2 lớp sơn phủ (Epoxy hoặc PU). Định kỳ kiểm tra lớp sơn và độ võng tại các góc uốn – nếu thấy nứt hoặc hoen gỉ, cần xử lý ngay để tránh hư hại lan rộng.
Áp dụng đúng cách uốn sắt hộp không bị móp từ khâu chuẩn bị đến hoàn thiện không chỉ giúp thành phẩm đẹp hơn mà còn kéo dài tuổi thọ kết cấu thép đáng kể.
Lưu ý: Luôn đeo găng tay da, kính bảo hộ và khẩu trang khi vệ sinh và xử lý hóa chất. An toàn cá nhân là ưu tiên hàng đầu trong mọi công đoạn gia công.
Câu hỏi thường gặp về cách uốn sắt hộp không bị móp
Uốn bằng tay có gây móp không?
Có thể gây móp nếu lực không đều hoặc dùng sai dụng cụ. Nên dùng vam uốn hoặc máy uốn tay thủ công, áp lực nhẹ, đều tay và lót vải bảo vệ bề mặt trước khi thao tác để tránh trầy xước hoặc biến dạng.
Thợ nhỏ lẻ nên chọn dụng cụ nào?
Vam uốn sắt ống bằng tay là lựa chọn tiết kiệm, linh hoạt, dễ lắp đặt cho các xưởng cơ khí vừa và nhỏ. Với ống mỏng, có thể dùng kìm hoặc búa, nhưng độ chính xác kém hơn dụng cụ chuyên dụng.
Có cần làm nóng sắt hộp trước khi uốn?
Không bắt buộc, nhưng nên gia nhiệt nếu sắt dày hoặc cần uốn cong gắt. Uốn nóng giúp phân bổ lực đều, tránh nứt gãy và móp méo, đặc biệt hiệu quả với ống phủ bì lớn.
Bán kính uốn tiêu chuẩn cho ống 20×20 mm là bao nhiêu?
Tùy độ dày thành ống (0.7–2.0 mm), vam uốn có thể uốn với bán kính 5 cm. Theo TCVN 1651-2:2018, đường kính gối uốn nên là 6D để đảm bảo độ bền và hình dạng ổn định. Bạn có thể tham khảo thêm tiêu chuẩn kỹ thuật tại Cổng thông tin tiêu chuẩn quốc gia.
Bảng tra cứu nhanh: Cách uốn sắt hộp không bị móp theo từng kích thước
Để áp dụng cách uốn sắt hộp không bị móp đúng theo từng quy cách, dưới đây là bảng hướng dẫn nhanh giúp thợ thi công tra cứu ngay tại công trình:
- Sắt hộp 20x20mm, dày 0.8–1.0mm: Bắt buộc dùng lõi cát hoặc lò xo chèn. Cách uốn sắt hộp không bị móp hiệu quả nhất là nhồi cát chặt + uốn nguội tốc độ chậm. Bán kính uốn tối thiểu: 4 lần chiều rộng ống.
- Sắt hộp 40x40mm, dày 1.5–2.0mm: Có thể uốn nguội bằng máy thủy lực nhỏ. Khuôn ôm ba mặt giúp ngăn biến dạng. Đây là kích thước phổ biến nhất trong xây dựng dân dụng.
- Sắt hộp từ 60x60mm trở lên, dày >2.5mm: Cần máy uốn CNC hoặc thủy lực 3T có mandrel. Tuyệt đối không uốn tay để tránh biến dạng không kiểm soát.
Nắm vững cách uốn sắt hộp không bị móp theo từng quy cách giúp bạn tiết kiệm vật liệu, giảm tỷ lệ thải phế phẩm và đảm bảo chất lượng kết cấu thép trong từng công trình.
Lưu ý quan trọng khi áp dụng cách uốn sắt hộp không bị móp
Dù đã nắm rõ cách uốn sắt hộp không bị móp, nhiều thợ vẫn mắc phải những lỗi nhỏ khiến kết quả không đạt chuẩn. Dưới đây là các lưu ý thực tế giúp bạn tránh sai sót khi thi công.
1. Luôn kiểm tra góc đặt đường hàn trước khi uốn
Khi áp dụng cách uốn sắt hộp không bị móp, vị trí đường hàn dọc của ống ảnh hưởng trực tiếp đến khả năng biến dạng. Đặt đường hàn ở vị trí trung tính (mặt bên) thay vì mặt chịu nén hoặc kéo để giảm nguy cơ nứt và móp.
2. Chọn đúng bán kính uốn tối thiểu
Cách uốn sắt hộp không bị móp hiệu quả đòi hỏi bán kính uốn phải từ 3–5 lần chiều rộng ống. Uốn với bán kính quá nhỏ luôn dẫn đến móp, dù có dùng lõi hay không. Theo tiêu chuẩn ISO 8492, bán kính uốn tối thiểu được xác định dựa trên tỷ lệ D/t của ống.
3. Kiểm tra thiết bị trước mỗi ca làm việc
Máy uốn bị mòn khuôn hoặc lệch trục cũng là nguyên nhân khiến cách uốn sắt hộp không bị móp không phát huy tác dụng. Định kỳ kiểm tra và bôi trơn các chi tiết chuyển động để đảm bảo kết quả ổn định.
4. Thực hành trên mẫu thử trước
Với mỗi loại sắt hộp mới, hãy thực hiện cách uốn sắt hộp không bị móp trên đoạn ống thử 20–30cm trước khi uốn toàn bộ. Điều này giúp xác định đúng lực cần thiết và phát hiện sớm xu hướng biến dạng của từng lô vật liệu.
Thay vì thử sai tốn kém, bạn hoàn toàn có thể uốn chuẩn ngay từ lần đầu với công cụ đúng và kỹ thuật được kiểm chứng. Lạc Hồng luôn sẵn sàng đồng hành cùng anh em thợ với những thiết bị uốn chất lượng, có mặt rộng rãi trên thị trường Việt Nam. Ghé ngay lachongshop.com để tìm giải pháp uốn không móp, không nhăn cho mọi kích cỡ ống bạn đang thi công. Chất lượng cong đẹp bắt đầu từ lựa chọn đúng.
Nếu bạn muốn tìm hiểu thêm về cách uốn sắt hộp không bị móp theo từng loại máy và vật liệu cụ thể, hãy liên hệ với đội kỹ thuật Lạc Hồng để được tư vấn trực tiếp và lựa chọn thiết bị phù hợp nhất với nhu cầu thi công của bạn.
Bài viết liên quan





Bài viết này có ích với anh/chị chứ?
 Hỗ trợ


