
 Máy Trộn Bê Tông – Chính Hãng, Đầy Đủ CO/CQ | Lạc Hồng


 Thiết bị nâng hạ


 Máy làm nền móng


 Máy phát điện


 Máy bơm nước


 Máy cắt uốn sắt xây dựng


 Phụ kiện


 Máy hàn
Chưa có sản phẩm trong giỏ hàng.
 Trang chủ
 Giảm giá
Kinh nghiệm hay, Máy cắt uốn duỗi
Cách Sử Dụng Máy Cắt Sắt Thủy Lực Đúng Cách, An Toàn (A-Z)
🎧
Nghe bài viết — Giọng đọc AI
Cách sử dụng máy cắt sắt thủy lực đúng kỹ thuật là yếu tố then chốt để đảm bảo năng suất thi công và an toàn lao động trên công trường. Máy cắt sắt thủy lực có lực cắt lên tới 150–600 kN, cắt gọn thép cuộn ∅6–∅40 mm trong chưa đầy 1 giây — nhưng nếu vận hành sai, nguy cơ gãy dao, bắn phôi hoặc hỏng xi-lanh là rất cao. Bài hướng dẫn dưới đây tổng hợp quy trình A-Z từ kiểm tra trước khi chạy, thao tác cắt chuẩn, đến lịch bảo trì định kỳ — dành cho thợ cốt thép và kỹ sư công trình.
-13%

+ So sánh
Giá gốc là: 7.829.000 ₫.6.780.000 ₫Giá hiện tại là: 6.780.000 ₫.
Máy cắt sắt thủy lực là gì và hoạt động theo nguyên lý nào?
Máy cắt sắt thủy lực sử dụng áp lực dầu thủy lực (thường 50–700 bar tùy model) để đẩy xi-lanh, tạo lực ép lên dao cắt. Bộ bơm thủy lực — chạy bằng động cơ điện hoặc động cơ xăng — nén dầu vào xi-lanh, dao trên chuyển động theo hành trình thẳng đứng, cắt thanh thép đặt trong rãnh dao dưới cố định.
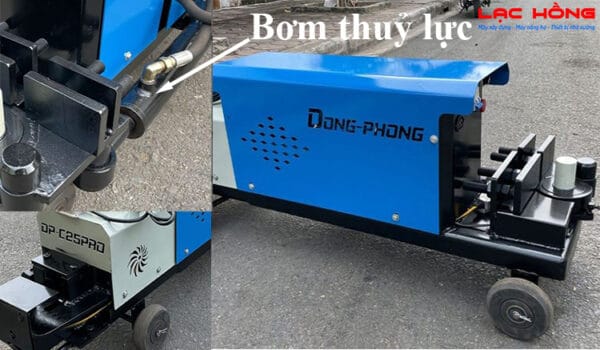
Ưu điểm chính so với máy cắt đĩa: không tạo tia lửa, không sinh nhiệt tại vết cắt, vết cắt phẳng không cần mài lại, tiếng ồn thấp hơn 15–20 dB. Đặc biệt quan trọng với thép cường độ cao (SD490, D-bar) hoặc thi công trong khu dân cư có yêu cầu hạn chế ồn.
Phân loại phổ biến tại Việt Nam:
- Máy cắt thủy lực bàn cố định (stationary): lực cắt 150–600 kN, dùng thép ∅6–∅40 mm, chạy động cơ điện 3 pha 380V / công suất 3–7,5 kW.
- Máy cắt thủy lực cầm tay (portable): lực cắt 50–130 kN, chạy bơm điện 220V hoặc bơm tay, cắt thép ∅6–∅22 mm — thường dùng cho công tác cứu hộ hoặc vị trí hẹp.
- Máy cắt thủy lực chạy động cơ xăng/diesel: linh động trên công trường xa nguồn điện, thường ghép với tổ hợp bơm thủy lực rời.
Thông số cần đọc trước khi vận hành: đường kính thép tối đa (mm), lực cắt tối đa (kN), áp suất làm việc (bar), hành trình dao (mm), và công suất động cơ (kW). Không cắt thép vượt đường kính cho phép — dao và xi-lanh có thể hỏng ngay lập tức.
Cách sử dụng máy cắt sắt thủy lực: quy trình kiểm tra trước khi chạy
Trước mỗi ca làm việc, bắt buộc thực hiện 5 bước kiểm tra trước khi khởi động. Bỏ qua bất kỳ bước nào là chấp nhận rủi ro cháy nổ, vỡ ống dầu hoặc mất kiểm soát dao cắt.
- Kiểm tra mức dầu thủy lực: rút que thăm dầu hoặc quan sát mắt kính tại bình chứa. Mức dầu phải nằm trong vạch MIN–MAX. Dùng đúng loại dầu thủy lực nhà sản xuất khuyến nghị (thường ISO VG 46 hoặc VG 68 tùy nhiệt độ môi trường). Không pha trộn dầu khác loại.
- Kiểm tra ống dầu cao áp và khớp nối: quan sát bằng mắt toàn bộ đường ống — không có vết nứt, phồng, rò rỉ. Xiết chặt các đầu nối trước khi khởi động. Ống cao áp bị mòn hoặc phồng phải thay ngay, không dùng băng keo vá tạm.
- Kiểm tra dao cắt và rãnh dao: dao không sứt mẻ, không có vết nứt chân dao. Khe hở giữa dao trên và dao dưới theo catalog nhà sản xuất (thường 0,1–0,3 mm với thép ∅25 mm trở xuống). Dao mòn phải mài hoặc thay trước khi vận hành tiếp.
- Kiểm tra hệ thống điện (máy dùng động cơ điện): kiểm tra dây nguồn cách điện còn tốt, không bị cắt hoặc kẹp. Bắt buộc nối đất vỏ máy (dây nối đất ≥ 2,5 mm²) và lắp aptomat chống giật (RCBO 30 mA) trên tuyến cấp điện cho máy. Điện áp đầu vào phải đúng 380V 3 pha — không cấp nguồn 1 pha vào động cơ 3 pha, sẽ gây cháy cuộn dây.
- Kiểm tra mặt bằng đặt máy: nền bằng phẳng, chắc chắn, không rung lắc. Bulông neo chân máy siết đủ lực. Khu vực phía trước rãnh dao (hướng phôi bắn ra) phải được chắn bằng tấm chắn hoặc không có người đứng.
Sau kiểm tra, chạy máy không tải 2–3 phút để dầu thủy lực lưu thông, xi-lanh chuyển động trơn tru trước khi đưa vào cắt thực tế.
Cách sử dụng máy cắt sắt thủy lực đúng kỹ thuật trong khi cắt
Đây là bước nhiều thợ mắc lỗi nhất — dẫn đến dao mẻ, thanh thép bị cong trước khi đứt, hoặc máy ngốn tải không cần thiết.
Trang bị bảo hộ bắt buộc (PPE) trước khi thao tác:
- Mũ bảo hộ cứng chịu va đập.
- Kính bảo hộ chống bắn phôi.
- Găng tay bảo hộ chống cắt (không đeo găng tay vải dệt thông thường — dễ bị cuốn).
- Giày bảo hộ mũi sắt — phôi thép nặng 50–200 g rơi từ độ cao 0,5 m đủ gãy ngón chân.
Quy trình cắt từng bước:
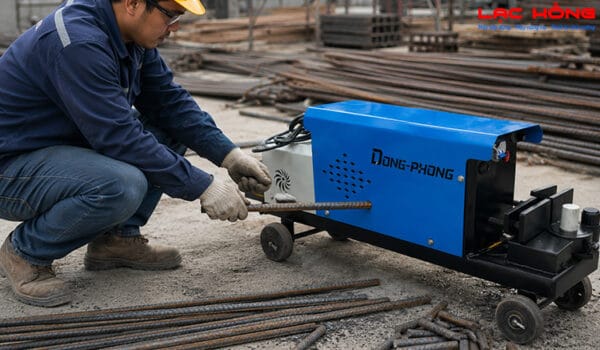
- Đặt thanh thép vuông góc với dao, nằm gọn trong rãnh dao dưới. Không để thép nằm nghiêng hoặc chỉ đặt nửa thanh vào rãnh — lực cắt lệch sẽ làm cong dao.
- Dùng tay giữ phần thép cần cắt — nhưng tay phải ở phía sau vạch an toàn (cách dao ít nhất 15–20 cm). Không bao giờ giữ thép bằng tay không có găng ngay sát dao.
- Kích hoạt van/bàn đạp điều khiển để dao trên đi xuống. Dao chuyển động dứt khoát — không bơm nửa chừng rồi dừng, sẽ tạo vết nứt thay vì cắt đứt, tăng tải cho xi-lanh.
- Sau khi cắt đứt, nhả van để dao trên hồi về vị trí ban đầu hoàn toàn trước khi đặt thanh thép tiếp theo.
- Với thanh thép dài (>4 m), cần 2 người PHỐI HỢP: một người chỉ giữ/định vị thép, một người DUY NHẤT điều khiển máy theo hiệu lệnh. Không để thép dài tự trọng tạo mô-men uốn lên rãnh dao.
Giới hạn cắt cần nhớ: nếu máy ghi tối đa ∅32 mm với thép SD295, thì với thép cường độ cao hơn (SD390, SD490) phải giảm xuống 1–2 cấp đường kính (vd chỉ cắt đến ∅25–∅28 mm) để bảo vệ dao và xi-lanh. Luôn tham khảo bảng cắt theo mác thép trong sổ tay máy.
Bảng thông số và lựa chọn máy phù hợp theo đường kính thép
Bảng dưới đây tổng hợp các thông số kỹ thuật điển hình của ba nhóm máy cắt sắt thủy lực phổ biến trên thị trường Việt Nam 2026. Giá chỉ mang tính tham khảo — liên hệ Lạc Hồng để nhận báo giá theo model cụ thể.
| Nhóm máy | Đường kính cắt tối đa | Lực cắt tối đa | Công suất động cơ | Nguồn điện | Giá tham khảo (2026) |
|---|---|---|---|---|---|
| Máy cắt thủy lực mini cầm tay | ∅6 – ∅22 mm | 50 – 130 kN | 0,75 – 1,5 kW | 220V 1 pha | ~8 – 15 triệu đồng (tham khảo) |
| Máy cắt thủy lực bàn loại vừa | ∅6 – ∅32 mm | 180 – 350 kN | 3 – 4 kW | 380V 3 pha | ~20 – 38 triệu đồng (tham khảo) |
| Máy cắt thủy lực bàn loại lớn | ∅6 – ∅40 mm | 400 – 600 kN | 5,5 – 7,5 kW | 380V 3 pha | ~45 – 75 triệu đồng (tham khảo) |
*Giá trên chỉ mang tính tham khảo, có thể thay đổi theo thời điểm và phụ kiện đi kèm — vui lòng liên hệ hotline để nhận báo giá chính xác.
Lưu ý chọn aptomat bảo vệ cho động cơ điện máy cắt:
- Động cơ 3 kW 3 pha 380V: dòng định mức ~6,5 A — dùng aptomat (MCB) 3P 10A loại C, kèm rơ-le nhiệt chỉnh 6–7 A.
- Động cơ 5,5 kW 3 pha 380V: dòng định mức ~12 A — MCB 3P 20A loại C, rơ-le nhiệt 11–13 A.
- Động cơ 7,5 kW 3 pha 380V: dòng định mức ~16 A — MCB 3P 25A loại C, rơ-le nhiệt 15–17 A.
- Dây dẫn động lực: tối thiểu 4 mm² cho motor 5,5–7,5 kW; chỉ dùng 2,5 mm² cho motor ≤3 kW tuyến ngắn.
Nên chọn máy cắt sắt thủy lực nào cho từng công trình?
Không phải model nào cũng phù hợp cho mọi quy mô. Dưới đây là gợi ý phân loại theo thực tế công trường Việt Nam:
- Công trình dân dụng nhỏ (nhà phố, sửa chữa): thép chủ yếu ∅6–∅20 mm, khối lượng thép < 5 tấn/ngày → máy cắt thủy lực cầm tay 220V hoặc máy bàn loại vừa 3 kW là đủ, không cần đầu tư máy lớn.
- Công trình nhà dân dụng vừa và trung tầng (4–10 tầng): thép đến ∅28–∅32 mm, khối lượng 5–20 tấn/ngày → máy bàn loại vừa lực cắt 250–350 kN, động cơ 3–4 kW, nguồn 380V 3 pha.
- Công trình nhà cao tầng, cầu đường, hạ tầng: thép ∅32–∅40 mm, khối lượng > 20 tấn/ngày, yêu cầu thép cường độ cao SD390–SD490 → máy bàn loại lớn 5,5–7,5 kW, lực cắt 400–600 kN; cân nhắc mua kèm bàn đỡ thép dài.
- Xưởng gia công thép: ưu tiên máy bàn chân cứng, có xe đẩy phôi tích hợp, chạy nhiều ca liên tục → chọn model có hệ thống làm mát dầu (dầu radiator hoặc quạt tản nhiệt) để tránh quá nhiệt sau 4–6 giờ vận hành liên tục.
- Công trình xa nguồn điện: dùng máy cắt thủy lực kết hợp bơm chạy động cơ diesel hoặc xăng, hoặc dùng máy phát điện đủ công suất (công suất máy phát ≥ 1,5× công suất động cơ máy cắt để đủ dòng khởi động).
An toàn vận hành máy cắt sắt thủy lực — những điều không được bỏ qua
Máy cắt sắt thủy lực sinh lực ép cực lớn trong hành trình dao rất ngắn (thường < 100 ms). Sai sót trong 1/10 giây có thể gây thương tích nghiêm trọng không thể hồi phục. Các nguyên tắc an toàn dưới đây không phải khuyến khích — đây là quy định bắt buộc.
- Không bao giờ đặt tay vào vùng dao khi máy đang cấp điện. Dừng máy, ngắt nguồn điện hoàn toàn trước khi điều chỉnh dao hoặc lấy phôi kẹt.
- Không thao tác với tay ướt — đặc biệt quan trọng với máy điện. Nguy cơ điện giật tăng nhiều lần trong môi trường công trường ẩm ướt.
- Chỉ một người điều khiển máy tại một thời điểm. Khi cắt thép dài >4m, người giữ/định vị thép và người bấm nút/đạp bàn đạp (DUY NHẤT thao tác) phải phối hợp theo hiệu lệnh rõ ràng — quy định trước “ai ra hiệu” trước khi cắt.
- Không cắt thép đã hàn dính, thép có nút buộc dây thép tại vị trí cắt, hoặc nhiều thanh chồng nhau vượt đường kính tối đa của máy.
- Bắt buộc lắp tấm chắn phôi phía trước máy. Phôi thép sau khi cắt có thể bắn xa 1–3 m với lực đáng kể.
- Nối đất vỏ máy (dây đất ≥ 2,5 mm²) và lắp RCBO 30 mA trên tuyến cấp điện. Kiểm tra dây dẫn cách điện còn tốt trước mỗi ca.
- Không đấu động cơ 3 pha vào nguồn 1 pha — máy sẽ chạy mất pha, cuộn dây quá nhiệt, cháy motor ngay lập tức.
- Khi cần dừng khẩn cấp, sử dụng nút dừng khẩn cấp (E-stop) — không rút phích cắm hoặc tắt công tắc nguồn chính khi dao đang hành trình.
Với máy cắt thủy lực có tải trọng nâng/hạ liên quan (ví dụ: kết hợp với cẩu thép vào bàn cắt), thiết bị nâng có tải trọng từ 1.000 kg trở lên phải được kiểm định kỹ thuật an toàn lao động theo quy định hiện hành của Bộ Lao động – Thương binh và Xã hội trước khi đưa vào sử dụng.
Bảo trì máy cắt sắt thủy lực định kỳ — lịch cụ thể theo giờ vận hành
Máy cắt thủy lực bảo trì không đúng cách thường hỏng ở 3 điểm: dầu thủy lực bẩn làm mòn bơm, dao cùn làm tăng tải xi-lanh, và rò rỉ ống dầu gây mất áp. Lịch dưới đây áp dụng cho máy bàn dùng động cơ điện:
- Sau mỗi ca (8 giờ): lau sạch phôi thép bám trên dao, rãnh dao và thân máy. Kiểm tra mắt thường xem có rò rỉ dầu không. Kiểm tra dây điện nguồn còn nguyên vẹn.
- Hàng tuần (40–50 giờ vận hành): kiểm tra mức dầu thủy lực, bổ sung nếu thiếu. Kiểm tra độ chặt của bulông neo chân máy và vít hãm dao. Tra mỡ bôi trơn vào rãnh trượt của dao trên theo điểm tra mỡ chỉ định trong sổ tay máy.
- Hàng tháng (200–250 giờ vận hành): kiểm tra áp suất an toàn van xả (relief valve) — phải đúng giá trị trong sổ tay. Kiểm tra tình trạng dao cắt: nếu rỗ lưỡi dao > 0,5 mm cần mài lại hoặc thay. Kiểm tra toàn bộ mối hàn và bulông khung máy.
- Lần đầu sau ~50 giờ rà máy mới: thay dầu thủy lực lần đầu (dầu rà máy chứa nhiều cặn kim loại mịn từ quá trình chạy rà — phải xả hết). Sau đó thay dầu định kỳ mỗi 500–1.000 giờ hoặc theo hướng dẫn nhà sản xuất.
- Mỗi 500 giờ: thay lọc dầu thủy lực (hydraulic oil filter). Kiểm tra con dấu xi-lanh (cylinder seal) — nếu có dầu thấm ra ngoài xi-lanh phải thay seal ngay.
- Hàng năm hoặc mỗi 1.000–1.500 giờ: vệ sinh bình dầu, kiểm tra bơm thủy lực, kiểm tra toàn bộ van điều khiển, cân chỉnh lại hành trình dao theo dung sai nhà sản xuất.
Lưu ý với máy cắt chạy động cơ xăng/diesel: thay nhớt động cơ lần đầu sau ~50 giờ rà máy; các lần tiếp theo mỗi 100–150 giờ; lọc dầu và lọc nhiên liệu mỗi 500 giờ hoặc theo sổ tay máy.
Câu hỏi thường gặp về cách sử dụng máy cắt sắt thủy lực
Máy cắt sắt thủy lực có cắt được thép inox hoặc thép không gỉ không?
Có thể, nhưng cần giảm đường kính cắt xuống 1–2 cấp so với thép thông thường do thép không gỉ có độ cứng và độ bền kéo cao hơn. Ví dụ: máy ghi tối đa ∅32 mm với thép SD295 thì với thép inox 304 chỉ nên cắt đến ∅22–∅25 mm. Tham khảo bảng cắt đa vật liệu trong sổ tay máy trước khi thực hiện.
Tại sao dao cắt mới nhưng thép bị cong thay vì đứt gọn?
Nguyên nhân phổ biến nhất là khe hở giữa dao trên và dao dưới quá lớn — thép bị uốn trước khi bị cắt đứt. Kiểm tra và điều chỉnh khe hở theo đúng catalog (thường 0,1–0,3 mm với thép ∅25 mm). Nguyên nhân thứ hai: thép đặt không vuông góc với dao, lực cắt tác dụng lệch. Nguyên nhân thứ ba: áp suất dầu thủy lực không đủ do dầu thiếu hoặc van bị rò rỉ.
Máy chạy được rồi nhưng dao không đi xuống, nghe tiếng bơm hoạt động bình thường?
Kiểm tra van điều khiển định hướng (directional control valve) — van có thể bị kẹt hoặc cuộn điện từ (solenoid) bị hỏng. Cũng kiểm tra xem van an toàn áp suất (relief valve) có bị chỉnh quá thấp không — áp suất không đủ để đẩy xi-lanh. Nếu không tự xử lý được, liên hệ kỹ thuật viên không tự tháo van thủy lực khi hệ thống còn áp.
Có cần kiểm định an toàn cho máy cắt sắt thủy lực không?
Bản thân máy cắt sắt thủy lực thông thường không thuộc danh mục bắt buộc kiểm định định kỳ như thiết bị nâng hạ. Tuy nhiên, nếu công trình của bạn sử dụng thiết bị nâng (cầu trục, tời, cẩu) để đưa thép vào bàn cắt với tải trọng từ 1.000 kg trở lên, thiết bị nâng đó phải kiểm định kỹ thuật an toàn lao động theo quy định của Bộ Lao động – Thương binh và Xã hội trước khi đưa vào sử dụng.
Dầu thủy lực máy cắt bị đổi màu đen — có thể dùng tiếp không?
Không nên. Dầu thủy lực chuyển màu đen là dấu hiệu bị oxy hóa nặng hoặc nhiễm cặn kim loại, độ nhớt và khả năng bôi trơn giảm đáng kể. Tiếp tục dùng sẽ làm mòn bơm và van nhanh hơn nhiều lần. Xả hết dầu cũ, vệ sinh bình chứa, thay lọc dầu và đổ dầu mới đúng chủng loại ISO VG 46 hoặc VG 68.
Máy cắt thủy lực có dùng được với máy phát điện không?
Được, nhưng phải chọn máy phát có công suất tối thiểu bằng 1,5 lần công suất động cơ máy cắt để đủ dòng khởi động. Ví dụ: máy cắt dùng động cơ 5,5 kW 3 pha 380V → máy phát điện phải ≥ 10 kW 3 pha 380V. Điện áp đầu ra và tần số (50 Hz) của máy phát phải ổn định — cần xác nhận cấu hình đầu ra với nhà cung cấp trước khi kết nối.
Cách sử dụng máy cắt sắt thủy lực cầm tay khác gì so với máy bàn cố định?
Nguyên lý thủy lực giống nhau, nhưng máy cầm tay dùng bơm tay hoặc bơm điện nhỏ 220V tích hợp, hành trình dao ngắn hơn. Quy trình kiểm tra tương tự, nhưng cần chú ý thêm: giữ máy cầm tay bằng 2 tay khi cắt để tránh giật; không cắt thép trên cao mà không cố định chắc chắn; kiểm tra bình áp tích hợp (nếu có) trước mỗi lần dùng.
Vì sao nên mua thiết bị và phụ kiện thi công tại Lạc Hồng?
Lạc Hồng là đơn vị phân phối thiết bị máy móc xây dựng với nhiều năm kinh nghiệm, phục vụ hàng nghìn công trình từ nhà dân dụng đến hạ tầng khu công nghiệp. Dưới đây là những lý do cụ thể khiến nhiều nhà thầu và chủ xưởng tin tưởng chọn Lạc Hồng:
- Hàng chính ngạch, có CO/CQ đầy đủ: toàn bộ thiết bị nhập khẩu đều có chứng từ xuất xứ (CO) và chứng nhận chất lượng (CQ), không phải hàng không rõ nguồn gốc.
- Bảo hành rõ ràng: 6 tháng bảo hành tiêu chuẩn (một số dòng có thể dài hơn — kiểm tra theo từng sản phẩm cụ thể), có kỹ thuật viên hỗ trợ xử lý sự cố nhanh, hạn chế tối đa thiệt hại do máy dừng giữa công trình.
- Giao hàng toàn quốc: kho hàng tại Hà Nội và TP. HCM, giao nhanh đến mọi tỉnh thành, có thể hỗ trợ lắp đặt và hướng dẫn vận hành tại chỗ.
- Showroom thực tế: xem máy trực tiếp tại showroom Hà Nội và TP. HCM — kiểm tra thực tế trước khi quyết định, không mua mù qua ảnh online.
- Đội kỹ thuật tư vấn chọn đúng model: Chuyên viên Lạc Hồng sẽ tư vấn theo đúng đường kính thép, khối lượng cắt/ngày và điều kiện điện công trình của bạn — tránh mua máy thiếu công suất hoặc lãng phí ngân sách.
- Phân phối nhiều thương hiệu uy tín: KENBO (thiết bị nâng hạ cao cấp), DOSU (phổ thông), ĐÔNG PHONG (máy xây dựng thương hiệu Việt Nam cao cấp), YOTO — đủ lựa chọn theo ngân sách.
Liên hệ tư vấn và đặt hàng máy cắt sắt thủy lực
Bạn cần tư vấn chọn máy cắt sắt thủy lực đúng công suất cho công trình, hoặc muốn báo giá chính xác theo model cụ thể? Đội Chuyên viên Lạc Hồng sẵn sàng hỗ trợ trong giờ hành chính và qua Zalo 24/7. Ngoài ra, nếu công trường của bạn ở xa nguồn điện, Lạc Hồng cũng cung cấp máy phát điện ĐÔNG PHONG (thương hiệu Việt Nam) công suất phù hợp để cấp điện cho máy cắt.
- 📞 Miền Bắc – Huế: 0865 543 386
- 📞 Miền Nam – Đà Nẵng: 0865 422 386
- 💬 Zalo 24/7: 0865 422 386
- 🏢 Showroom: Hà Nội và TP. HCM (đến xem máy thực tế trước khi mua)
- 🚚 Giao hàng toàn quốc — hỗ trợ lắp đặt và hướng dẫn vận hành tại công trình
Hãy gọi hoặc nhắn Zalo để được báo giá ngay hôm nay — Chuyên viên Lạc Hồng sẽ tư vấn đúng model, đúng ngân sách, không để bạn mua nhầm máy không phù hợp công trình.
— Chuyên viên Lạc Hồng
Bài viết liên quan





Bài viết này có ích với anh/chị chứ?
 Hỗ trợ


